IN
₹
Apparel & Fashion
Description
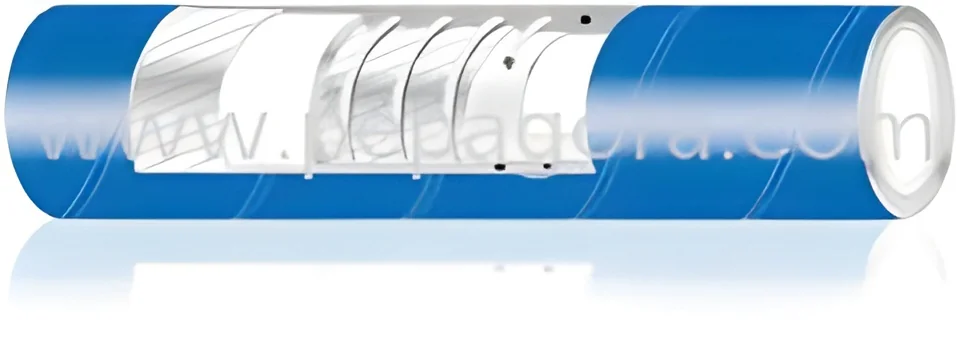
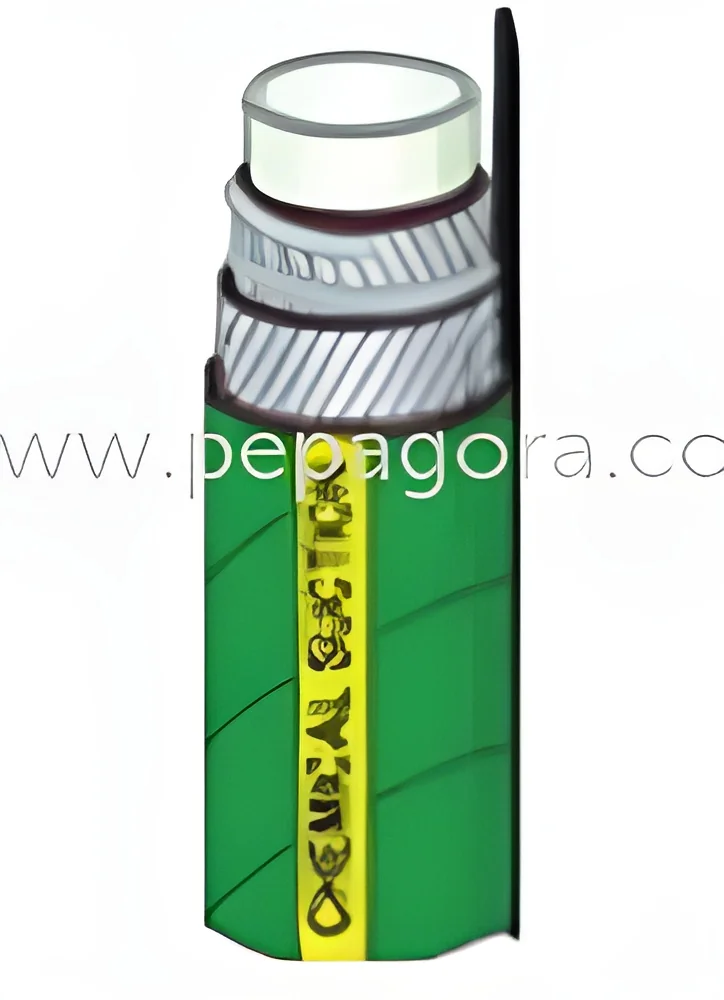
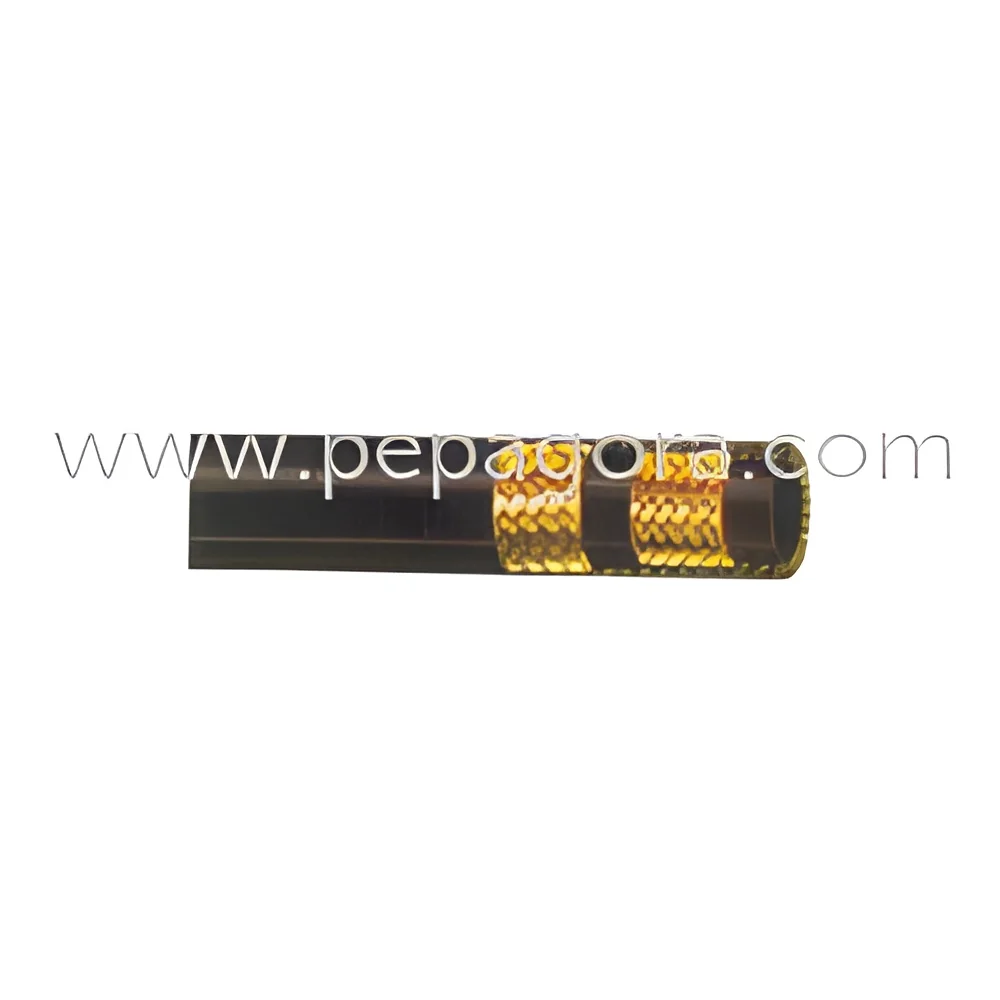
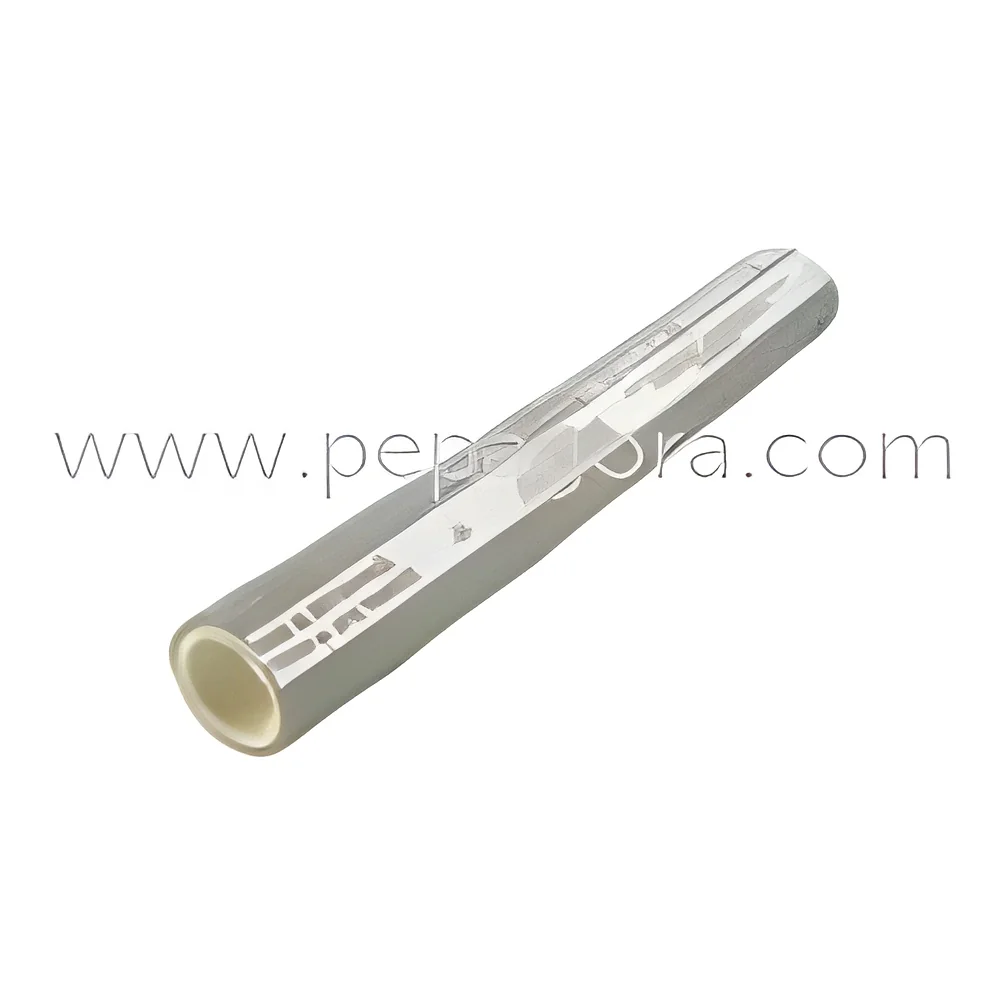
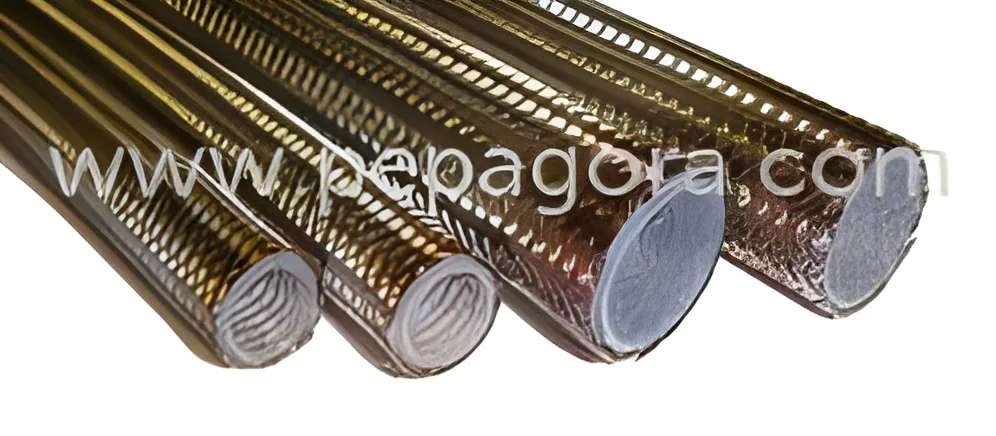
The Novaflex 4700 UHMW FDA food grade hose represents a premium engineered solution for industrial fluid transfer where safety reliability and compliance are essential. This chemical suction and discharge hose handles virtually all common industrial chemicals while maintaining strict FDA compliance for food contact applications. Its non-staining construction ensures hygienic transfer of sensitive materials making it indispensable for critical operations across multiple industries. Combining advanced material technology with robust design it delivers unmatched performance in demanding environments offering peace of mind to businesses that prioritize product integrity and operational excellence.

This hose is extensively used in food and beverage processing pharmaceutical manufacturing chemical processing water treatment and brewing industries. In food processing it safely transfers dairy products juices edible oils and alcoholic beverages. Pharmaceutical manufacturers rely on it for mov...
The Novaflex 4700 UHMW FDA food grade hose represents a premium engineered solution for industrial fluid transfer where safety reliability and compliance are essential. This chemical suction and discharge hose handles virtually all common industrial chemicals while maintaining strict FDA compliance for food contact applications. Its non-staining construction ensures hygienic transfer of sensitive materials making it indispensable for critical operations across multiple industries. Combining advanced material technology with robust design it delivers unmatched performance in demanding environments offering peace of mind to businesses that prioritize product integrity and operational excellence.

This hose is extensively used in food and beverage processing pharmaceutical manufacturing chemical processing water treatment and brewing industries. In food processing it safely transfers dairy products juices edible oils and alcoholic beverages. Pharmaceutical manufacturers rely on it for moving active ingredients and solvents while upholding purity standards. Chemical plants benefit from its superior resistance to acids alkalis and solvents. Water treatment facilities use it for chemical dosing and transfer operations ensuring no contamination risks. Its adaptability across these sectors highlights its reliability and versatility.

The Novaflex 4700 delivers significant business value through exceptional reliability reduced maintenance and long service life. Its FDA-compliant construction eliminates product contamination concerns while the robust design ensures consistent performance under pressure. The lightweight flexibility reduces operator fatigue and simplifies installation leading to improved operational efficiency and minimized downtime. This hose represents a smart investment for businesses seeking to enhance operational safety maintain regulatory compliance and optimize fluid transfer processes with a proven reliable solution that supports long-term cost savings and productivity.

Key Features:
- FDA food grade compliant for safe food contact applications
- Lightweight and flexible design for easy handling and installation
- Superior chemical resistance to acids alkalis solvents and aggressive solutions
- Non-staining construction to maintain product purity and hygiene
- Durable UHMW material ensuring long service life and reliability

Benefits:
- Ensures product safety and regulatory compliance in sensitive applications
- Reduces operational effort and installation time with easy handling
- Withstands harsh chemicals minimizing replacement frequency
- Maintains purity standards without contamination risks
- Provides long-term durability and consistent performance
Specifications
| Additional Information | |
|---|---|
| Country of Origin | India |
Application
The Novaflex 4700 FDA food grade hose is engineered for demanding industrial applications where hygiene chemical resistance and regulatory compliance are critical. It meets strict FDA requirements for food contact making it ideal for suction and discharge operations across multiple sectors. Its flexibility durability and non-staining properties ensure safe handling of chemicals food products and pharmaceutical ingredients without contamination risks.
This hose is widely utilized in food and beverage processing pharmaceutical manufacturing chemical plants water treatment facilities and brewing industries. It handles diverse materials including juices dairy edible oils acids solvents and active ingredients providing reliable performance and maintaining product purity in every application. Its versatility and robustness make it a preferred choice for businesses prioritizing safety and efficiency.
- Transfer of food and beverage products like juices dairy liquids edible oils and alcoholic beverages
- Chemical processing for industrial acids alkalis solvents and aggressive solutions
- Pharmaceutical manufacturing for moving active ingredients solvents and cleaning agents
- Water treatment facilities for chemical dosing transfer of treatment chemicals and purification
- Brewery and winery operations for moving wort wine spirits and CIP cleaning solutions
Trade Details
| Available Stock | In Stock |
| Sample Availability | No |
Payment Terms
| Payment Terms |
|
Company Profile
K G N Hydraulic, Maharashtra
 Maharashtra, India
Food & Agriculture•Manufacturer•Trading Company
Factory Details
Factory SizeBelow 1000 sqm
Annual Production Capacity0
Novaflex 4700 UHMW FDA Food Grade Chemical Suction Discharge Hose
Novaflex 4700 UHMW FDA food grade chemical suction discharge hose offers lightweight flexible transfer for food processing pharmaceutical chemical industries ensuring hygiene compliance and reliability.
Min. Order Quantity: 1 unit
Shipping
Shipping fee and delivery date to be negotiated. Contact supplier now for more details.
K G N Hydraulic
 Maharashtra, India
Food & AgricultureManufacturer