IN
₹
Apparel & Fashion
Description
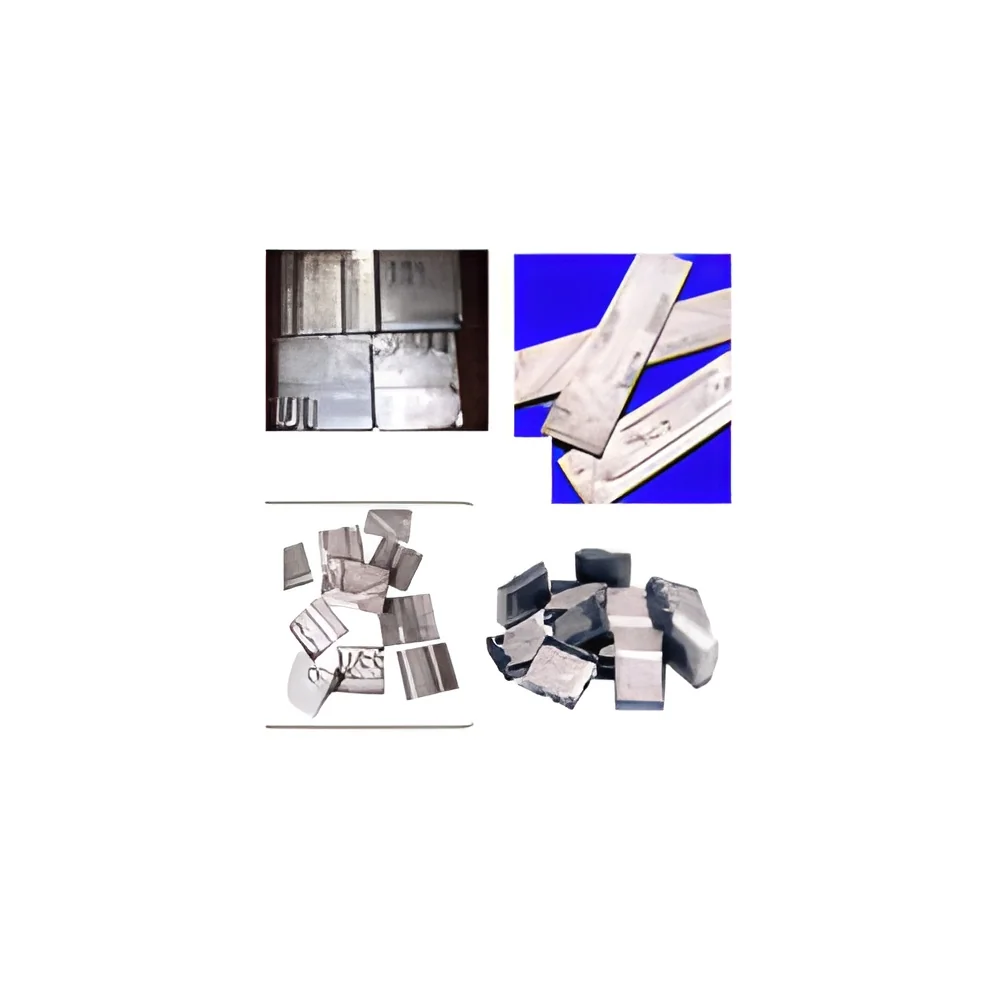
Primaquine Phosphate represents a vital antimalarial active pharmaceutical ingredient manufactured under strict regulatory compliance and quality assurance protocols. As an FDA-approved exporter with established operations since 1971, we supply premium-grade material meeting IP, BP, EP, and USP standards for global pharmaceutical partners. Our product undergoes rigorous quality control testing to ensure purity, potency, and compliance with international pharmacopeial specifications, making it ideal for critical therapeutic applications where reliability and consistency cannot be compromised. This commitment to quality ensures every batch delivers predictable performance in final formulations.

The pharmaceutical industry utilizes Primaquine Phosphate primarily for manufacturing antimalarial medications targeting Plasmodium vivax and ovale infections, which require radical cure approaches. This API serves essential roles in both public health programs and commercial pharmaceutical produ...
Primaquine Phosphate represents a vital antimalarial active pharmaceutical ingredient manufactured under strict regulatory compliance and quality assurance protocols. As an FDA-approved exporter with established operations since 1971, we supply premium-grade material meeting IP, BP, EP, and USP standards for global pharmaceutical partners. Our product undergoes rigorous quality control testing to ensure purity, potency, and compliance with international pharmacopeial specifications, making it ideal for critical therapeutic applications where reliability and consistency cannot be compromised. This commitment to quality ensures every batch delivers predictable performance in final formulations.

The pharmaceutical industry utilizes Primaquine Phosphate primarily for manufacturing antimalarial medications targeting Plasmodium vivax and ovale infections, which require radical cure approaches. This API serves essential roles in both public health programs and commercial pharmaceutical production across global markets, particularly in regions where these malaria strains are endemic. Manufacturers in regulated markets including North America, Europe, and ANZ regions incorporate our API into WHO-prequalified formulations, while emerging market producers utilize it for essential medicine production. Hospital supply chains, government tenders, and humanitarian organizations depend on consistent API quality for effective malaria eradication programs, especially in areas requiring reliable radical cure therapies to prevent disease relapse.

Businesses choosing our Primaquine Phosphate gain competitive advantage through assured supply continuity, comprehensive regulatory compliance, and extensive technical support capabilities. Our five-decade industry presence demonstrates unwavering reliability for partners requiring audit-ready documentation and consistent quality batch after batch. The API's excellent thermal stability and formulation flexibility reduce manufacturing complexities, while our standardized processes ensure predictable performance in final dosage forms. This operational excellence translates into reduced time-to-market, smoother regulatory approvals, and enhanced end-product efficacy for pharmaceutical companies building reputable antimalarial product portfolios that healthcare providers can trust.

Key Features:
- Complies with multiple pharmacopeial standards including IP, BP, EP, and USP
- Available in both injectable grade and oral formulation grades
- Manufactured in FDA-approved facilities with full GMP compliance
- Consistent batch-to-batch quality with complete traceability
- Supported by comprehensive regulatory documentation and certificates

Benefits:
- Enables global market access through multiple pharmacopeial compliance
- Supports diverse formulation development for oral and injectable products
- Reduces regulatory approval timelines with complete documentation
- Ensures manufacturing consistency and product reliability
- Provides supply chain security with established track record since 1971
Specifications
| Additional Information | |
|---|---|
| Country of Origin | India |
Application
Primaquine Phosphate serves as a critical antimalarial API specifically targeting Plasmodium vivax and ovale malaria strains through radical cure protocols. Its unique mechanism eradicates hypnozoites in liver tissues, preventing relapse infections and making it essential for complete malaria treatment regimens. The compound functions as primary raw material for tablet manufacturing, injectable solutions, and combination therapy formulations requiring strict GMP-compliant active ingredients meeting global standards.
This API consistently meets stringent pharmacopeial standards including IP, BP, EP, and USP grades, ensuring suitability for international regulatory submissions across diverse markets. Pharmaceutical manufacturers utilize it for producing prescription medications, hospital emergency supplies, and public health program shipments to endemic regions. The thermal stability and optimal solubility profile enable versatile formulation development for both oral and parenteral dosage forms, supporting comprehensive malaria treatment strategies worldwide.
- Manufacturing prescription antimalarial tablets for radical cure treatment protocols
- Producing injectable formulations for hospital-based severe malaria case management
- Raw material for combination therapy drugs addressing multi-drug resistant malaria strains
- Bulk API supply for government public health programs and tropical disease initiatives
- Active ingredient for pharmaceutical companies developing WHO-prequalified malaria medications
Trade Details
| Available Stock | In Stock |
| Sample Availability | No |
Payment Terms
| Payment Terms |
|
Company Profile
A. S. Joshi & Company, Maharashtra
 Maharashtra, India
Distributor / Wholesaler•Importer / Exporter
Factory Details
Factory SizeBelow 1000 sqm
Annual Production Capacity0
Primaquine Phosphate Bulk API IP BP EP USP Injectable Antimalarial
Primaquine Phosphate bulk API in IP BP EP USP injectable grades from trusted manufacturer since 1971. FDA-approved exporter provides reliable antimalarial active ingredient for pharmaceutical production with guaranteed quality compliance.
Min. Order Quantity: 1 unit
Shipping
Shipping fee and delivery date to be negotiated. Contact supplier now for more details.
A. S. Joshi & Company
 Maharashtra, India
Distributor / Wholesaler