IN
₹
Description
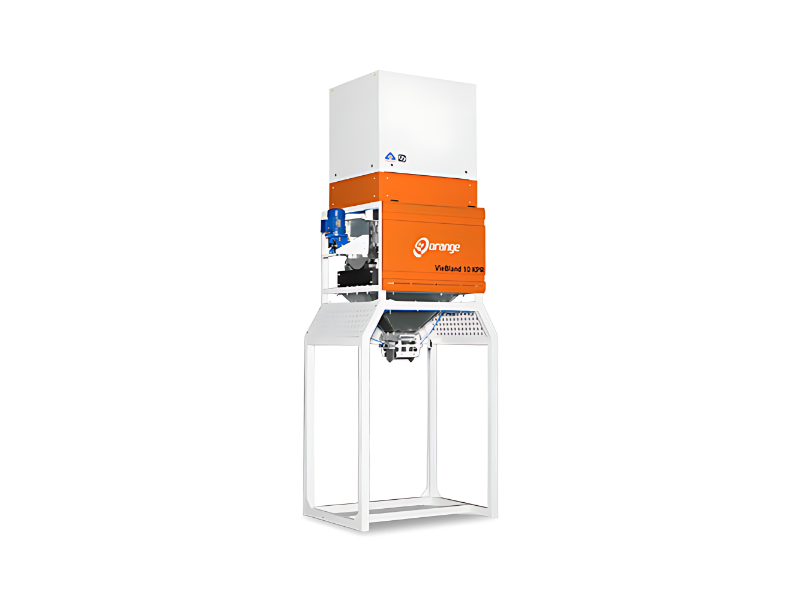
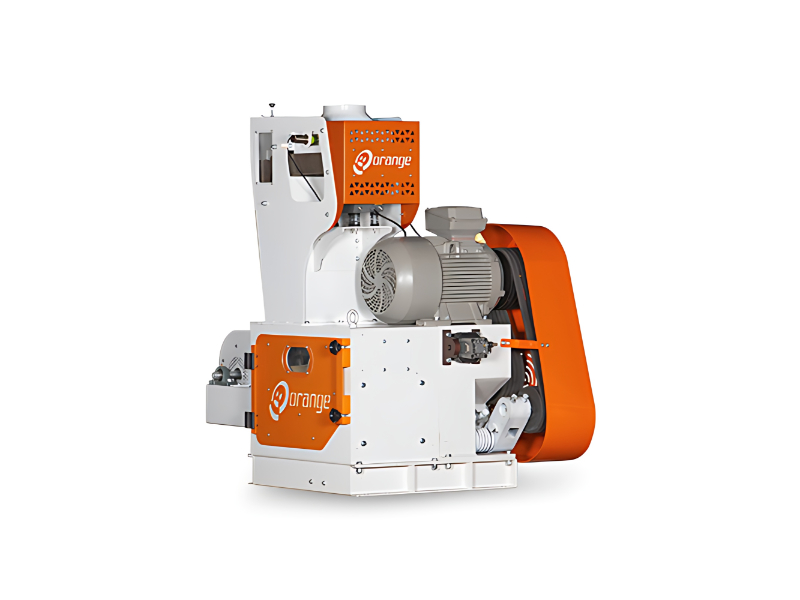
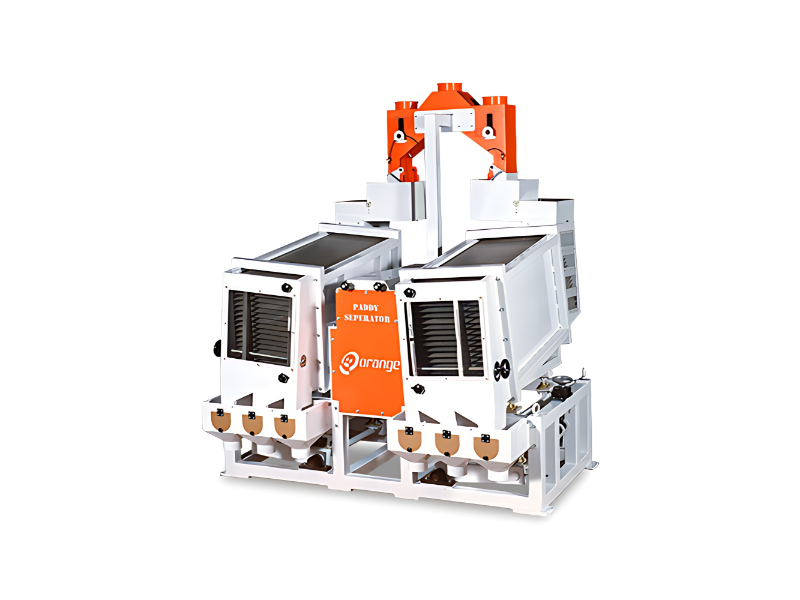
Paddy Separator – 4 Ton, 6 Ton, 8 Ton is a high-efficiency grain classification machine engineered to segregate brown rice from paddy using the differences in specific gravity, granularity and friction coefficient through a tray-based separating system. With multiple stainless steel trays, variable speed drive (VFD), and adjustable height control, the machine allows precise separation into three distinct streams — pure brown rice, paddy, and mixed rice & paddy. Designed for continuous rice mill and grain processing operations, it improves milling yield, reduces reprocessing, and supports consistent output tailored to plant capacity requirements.
Specifications
| Additional Information | |
|---|---|
| Country of Origin | India |
Application
Rice Milling Industry: Separates brown rice and paddy after husking for improved milling yield and reduced reprocessing. Grain Processing Plants: Improves grain purity by classifying unhusked and husked grains before further processing. Bulk Storage & Handling: Ensures correctly separated grains for accurate storage and inventory management. Food Packaging Units: Provides clean brown rice input for hygienic final consumer packaging. Agricultural Product Suppliers: Helps grading and sorting rice products for B2B distribution.
Trade Details
| Available Stock | In Stock |
| Sample Availability | No |
Payment Terms
| Payment Terms |
|
| Payment Methods |
|
Company Profile
Orange Color Sorter Machines, Tamil Nadu
 Tamil Nadu, India
6 yrs
Manufacturer
Turn Over
₹25 Lakhs – ₹1 Crore
Factory Details
Factory Size1000-5000 sqm
Paddy Separator
Paddy Separator – 4 Ton, 6 Ton, 8 Ton separates brown rice and unhusked paddy based on differences in specific gravity, granularity, and friction using SS trays, VFD drive, and adjustable height for optimal output.
Min. Order Quantity: 1 piece
Shipping
Shipping fee and delivery date to be negotiated. Contact supplier now for more details.
Orange Color Sorter Machines Tamil Nadu, India
Manufacturer