IN
₹
Apparel & Fashion
Description
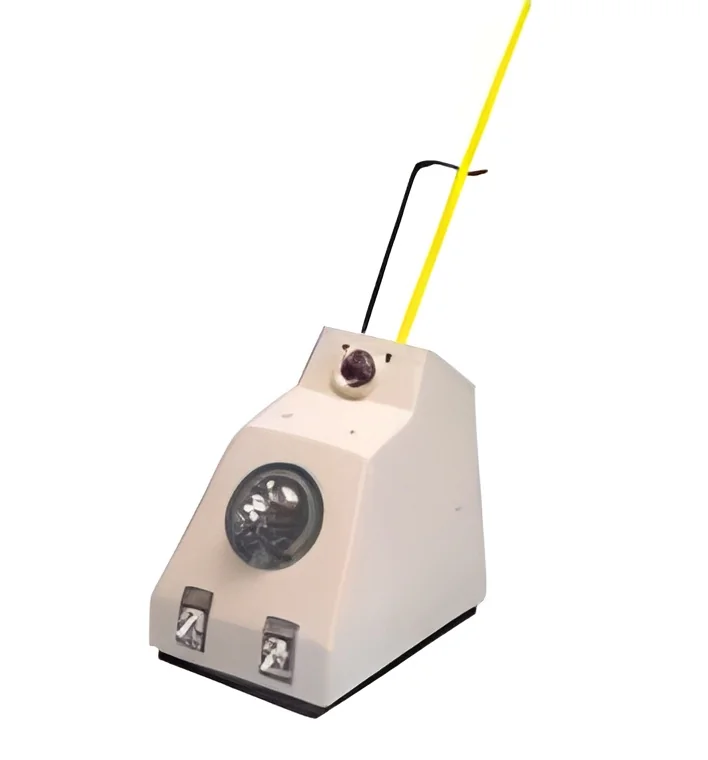
The Lab Quality Control Melting Point Apparatus represents precision engineering designed for accurate temperature measurement in professional laboratory settings. This instrument delivers reliable melting point determination for various substances including chemicals, pharmaceutical compounds, and food products. Featuring advanced temperature control systems, it ensures consistent, reproducible results across multiple testing cycles while maintaining exceptional accuracy. The apparatus accommodates a wide range of materials and provides essential data for quality verification processes. With user-friendly operation and robust construction, this equipment meets the demanding requirements of modern laboratory environments where precision and reliability are critical for maintaining quality standards and ensuring testing integrity.

This melting point apparatus finds essential application across numerous industries where material characterization and quality verification are paramount. P...
The Lab Quality Control Melting Point Apparatus represents precision engineering designed for accurate temperature measurement in professional laboratory settings. This instrument delivers reliable melting point determination for various substances including chemicals, pharmaceutical compounds, and food products. Featuring advanced temperature control systems, it ensures consistent, reproducible results across multiple testing cycles while maintaining exceptional accuracy. The apparatus accommodates a wide range of materials and provides essential data for quality verification processes. With user-friendly operation and robust construction, this equipment meets the demanding requirements of modern laboratory environments where precision and reliability are critical for maintaining quality standards and ensuring testing integrity.

This melting point apparatus finds essential application across numerous industries where material characterization and quality verification are paramount. Pharmaceutical companies utilize these instruments for verifying active ingredients and excipients, ensuring compliance with pharmacopeia standards and regulatory requirements. Chemical manufacturers rely on accurate melting point data for compound identification and purity assessment during production processes and quality assurance protocols. Food processing facilities employ these units for analyzing fats, oils, and other temperature-sensitive components to maintain product consistency and safety. Research institutions and testing laboratories across these sectors depend on the apparatus for consistent, accurate results that support product development, quality control, and compliance efforts in various material testing scenarios.

Organizations investing in this melting point apparatus gain significant operational value through enhanced quality control capabilities and measurement reliability. The instrument's consistent performance reduces testing errors and minimizes material waste, directly impacting operational efficiency and cost management. Its durable construction ensures long-term reliability with minimal maintenance requirements, providing excellent return on investment through sustained performance. The apparatus's precision engineering supports accurate decision-making in quality assurance processes, while its user-friendly design reduces training time and operational complexity. These factors combine to deliver a solution that supports both immediate testing requirements and long-term quality management objectives across various laboratory environments.

Key Features:
- Precision temperature control system for accurate melting point determination
- Wide operational range suitable for various materials and substances
- Durable construction with reliable components for consistent performance
- User-friendly interface with clear digital readouts and intuitive controls
- Consistent measurement accuracy across multiple testing cycles

Benefits:
- Enhanced quality control through reliable temperature measurement data
- Reduced testing errors and improved process efficiency in laboratories
- Long-term operational reliability with minimal maintenance requirements
- Streamlined workflow integration with user-friendly operation
- Supports compliance with industry standards and regulatory requirements
Specifications
| Additional Information | |
|---|---|
| Country of Origin | India |
Application
This precision melting point apparatus serves critical functions in environments where material purity and consistency are essential. Laboratories across multiple sectors depend on its accurate temperature measurement capabilities for verifying substance identity, detecting impurities, and ensuring batch-to-batch consistency in production processes. The instrument's reliable performance makes it indispensable for maintaining strict quality standards and regulatory compliance in testing environments where accuracy cannot be compromised.
Pharmaceutical manufacturers, chemical producers, food processing facilities, and research institutions utilize this apparatus for routine quality checks and material verification. Its straightforward operation and consistent results support various testing protocols from raw material inspection to finished product analysis. The equipment provides essential data for compound identification and purity assessment, helping organizations maintain product quality while streamlining their quality control workflows and documentation processes.
- Pharmaceutical laboratories testing active ingredients and excipients against pharmacopeia standards
- Chemical plants verifying raw material purity and identifying compound characteristics
- Food industry facilities analyzing melting properties of fats, oils, and wax components
- Research institutions conducting material science experiments and chemical analysis
- Quality control departments validating supplier materials and production batch consistency
Trade Details
| Available Stock | In Stock |
| Sample Availability | No |
Payment Terms
| Payment Terms |
|
Company Profile
Abhishek Scientific Company, Maharashtra
 Maharashtra, India
Electronics & Electrical•Manufacturer•Distributor / Wholesaler•Importer / Exporter
Factory Details
Factory SizeBelow 1000 sqm
Annual Production Capacity0
Lab Quality Control Melting Point Apparatus for Accurate Temperature Measurement
Professional Lab Quality Control Melting Point Apparatus delivers precise temperature measurement for chemicals, pharmaceuticals, and food products with reliable performance for quality assurance laboratories.
Min. Order Quantity: 1 unit
Shipping
Shipping fee and delivery date to be negotiated. Contact supplier now for more details.
Abhishek Scientific Company
 Maharashtra, India
Electronics & ElectricalManufacturer