IN
₹
Description
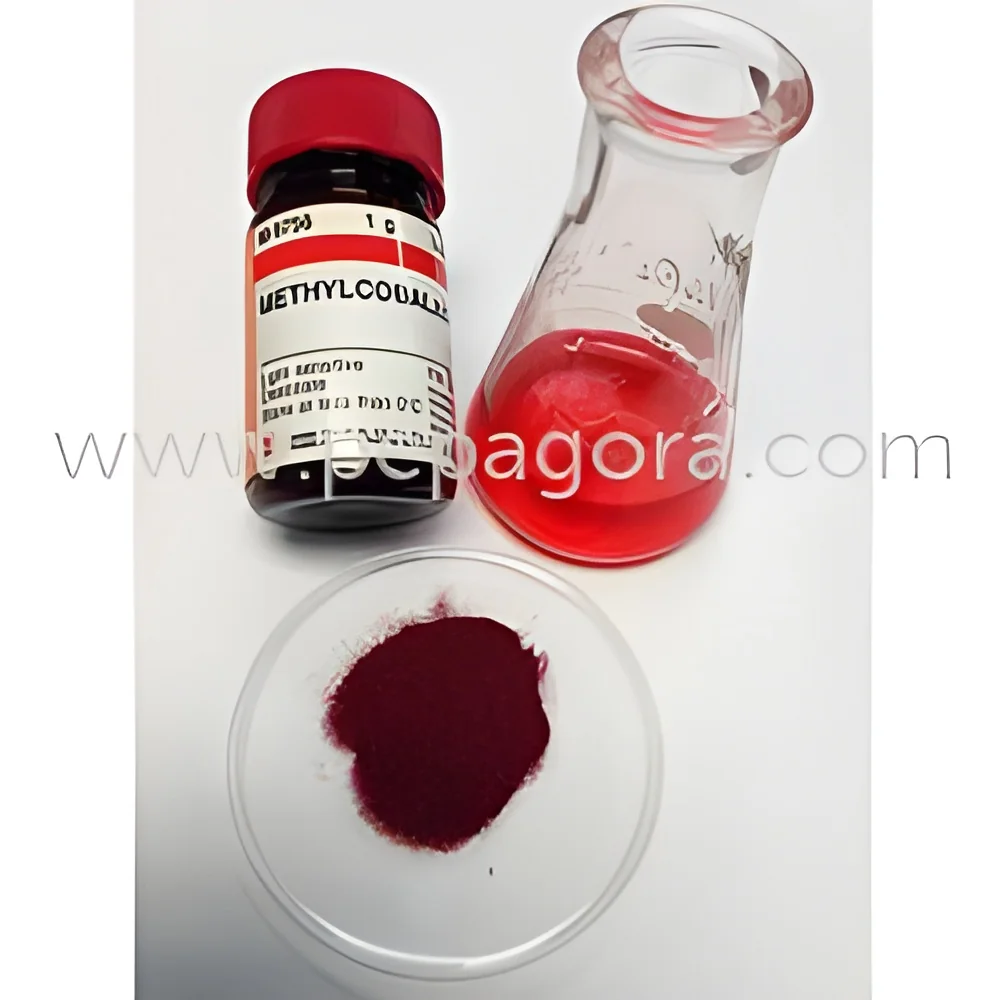
Our premium Methylcobalamin Vitamin B12 raw material delivers exceptional purity and consistency for manufacturing partners worldwide. Produced in advanced facilities adhering to international quality standards, each batch undergoes rigorous testing to ensure it meets precise specifications for potency and reliability. We understand that manufacturing operations require dependable raw materials, which is why we maintain strict quality control throughout our production process. Our Methylcobalamin is manufactured using superior processing technology and premium ingredients, resulting in a high-performance material that excels across diverse industrial applications while maintaining batch-to-batch consistency.

Multiple industries rely on Methylcobalamin Vitamin B12 for critical applications, with pharmaceutical manufacturers utilizing it for prescription medications that treat vitamin deficiencies and support neurological function. Nutraceutical companies incorporate our B12 into dietar...
Our premium Methylcobalamin Vitamin B12 raw material delivers exceptional purity and consistency for manufacturing partners worldwide. Produced in advanced facilities adhering to international quality standards, each batch undergoes rigorous testing to ensure it meets precise specifications for potency and reliability. We understand that manufacturing operations require dependable raw materials, which is why we maintain strict quality control throughout our production process. Our Methylcobalamin is manufactured using superior processing technology and premium ingredients, resulting in a high-performance material that excels across diverse industrial applications while maintaining batch-to-batch consistency.

Multiple industries rely on Methylcobalamin Vitamin B12 for critical applications, with pharmaceutical manufacturers utilizing it for prescription medications that treat vitamin deficiencies and support neurological function. Nutraceutical companies incorporate our B12 into dietary supplements, wellness products, and nutritional formulations where bioavailability and effectiveness are paramount. The food industry depends on our material for fortifying beverages, cereal products, and functional foods that enhance nutritional value. Animal nutrition manufacturers use our Methylcobalamin in feed supplements to support livestock development and health maintenance. Clinical nutrition providers trust our material for specialized medical foods and therapeutic products designed for specific health conditions requiring precise nutritional support.

Businesses choosing our Methylcobalamin Vitamin B12 gain significant operational advantages through consistent quality assurance, reliable supply chain management, and performance-driven formulations. We recognize that production interruptions or quality variations can disrupt manufacturing schedules and compromise product integrity, which is why we prioritize manufacturing consistency and supply reliability. Our clients benefit from competitive bulk pricing while maintaining high quality and performance standards. The extended shelf life stability of our product enables efficient inventory management without concerns about degradation or potency loss, making it an optimal choice for businesses focused on both quality assurance and operational efficiency in their manufacturing processes.

Key Features:
- High purity Methylcobalamin meeting pharmaceutical-grade standards
- Compliance with international quality certifications and regulatory requirements
- Consistent batch-to-batch quality for reliable manufacturing outcomes
- Extended shelf life stability supporting efficient inventory management
- Manufactured in advanced facilities with comprehensive quality control systems

Benefits:
- Enhanced product efficacy through high bioavailability and purity
- Reduced manufacturing risks with consistent quality and reliable supply
- Regulatory compliance support for various market requirements
- Improved inventory management with stable shelf life characteristics
- Competitive advantage through superior raw material performance
Specifications
| Additional Information | |
|---|---|
| Country of Origin | India |
Application
Methylcobalamin Vitamin B12 serves as a critical pharmaceutical ingredient for addressing vitamin deficiencies and supporting neurological health. Its superior bioavailability makes it ideal for medical applications requiring strict quality standards and consistent therapeutic outcomes. This raw material is essential for producing injectable formulations, prescription medications, and other therapeutic products where purity directly impacts patient safety and treatment effectiveness.
In nutraceutical and functional food manufacturing, Methylcobalamin B12 provides versatile fortification capabilities for dietary supplements, nutritional products, and wellness formulations. Manufacturers value its stability across various delivery systems including capsules, tablets, and liquid solutions. The material's proven efficacy enhances product nutritional profiles while meeting consumer demand for high-quality health supplements that deliver measurable benefits.
- Pharmaceutical tablets and injectables for medical deficiency treatment
- Dietary supplement capsules and tablets for nutritional support
- Fortified food products including cereals and nutritional beverages
- Clinical nutrition formulations for therapeutic applications
- Animal nutrition supplements for livestock health maintenance
Trade Details
| Available Stock | In Stock |
| Sample Availability | No |
Payment Terms
| Payment Terms |
|
Company Profile
Prachi Pharmaceuticals Pvt Ltd, Maharashtra
 Maharashtra, India
Raw Materials & Chemicals•Manufacturer•Distributor / Wholesaler•Importer / Exporter
Factory Details
Factory SizeBelow 1000 sqm
Annual Production Capacity0
Methylcobalamin Vitamin B12 Raw Material High Purity
Premium Methylcobalamin Vitamin B12 raw material offers high purity for pharmaceutical, nutraceutical, and food industries. Trusted by global manufacturers for reliable supply and consistent quality in formulations.
Min. Order Quantity: 1 unit
Shipping
Shipping fee and delivery date to be negotiated. Contact supplier now for more details.
Prachi Pharmaceuticals Pvt Ltd
 Maharashtra, India
Raw Materials & ChemicalsManufacturer