IN
₹
Apparel & Fashion
Description
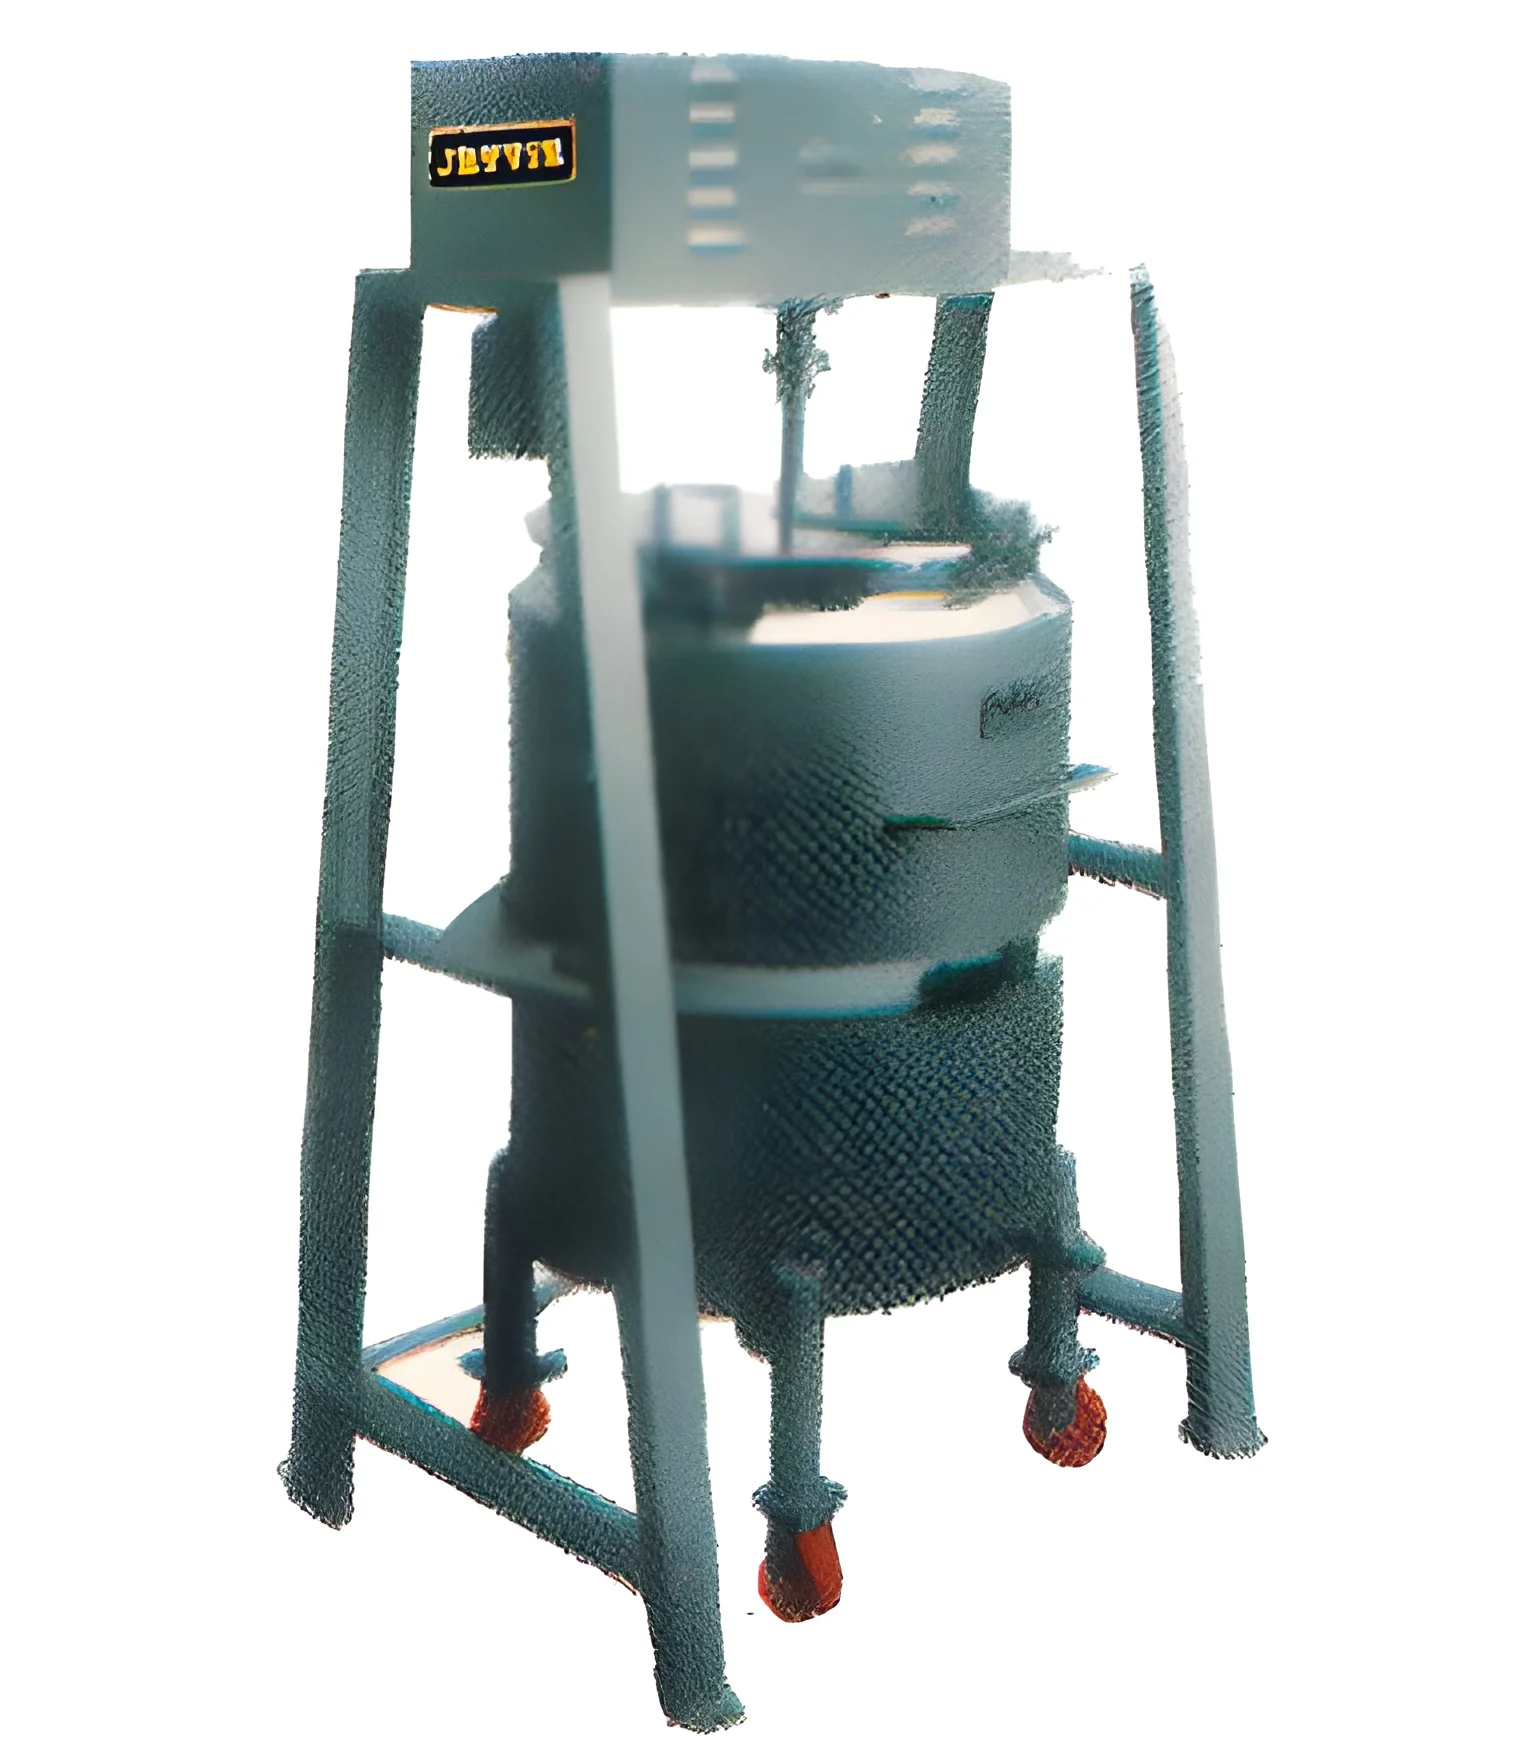
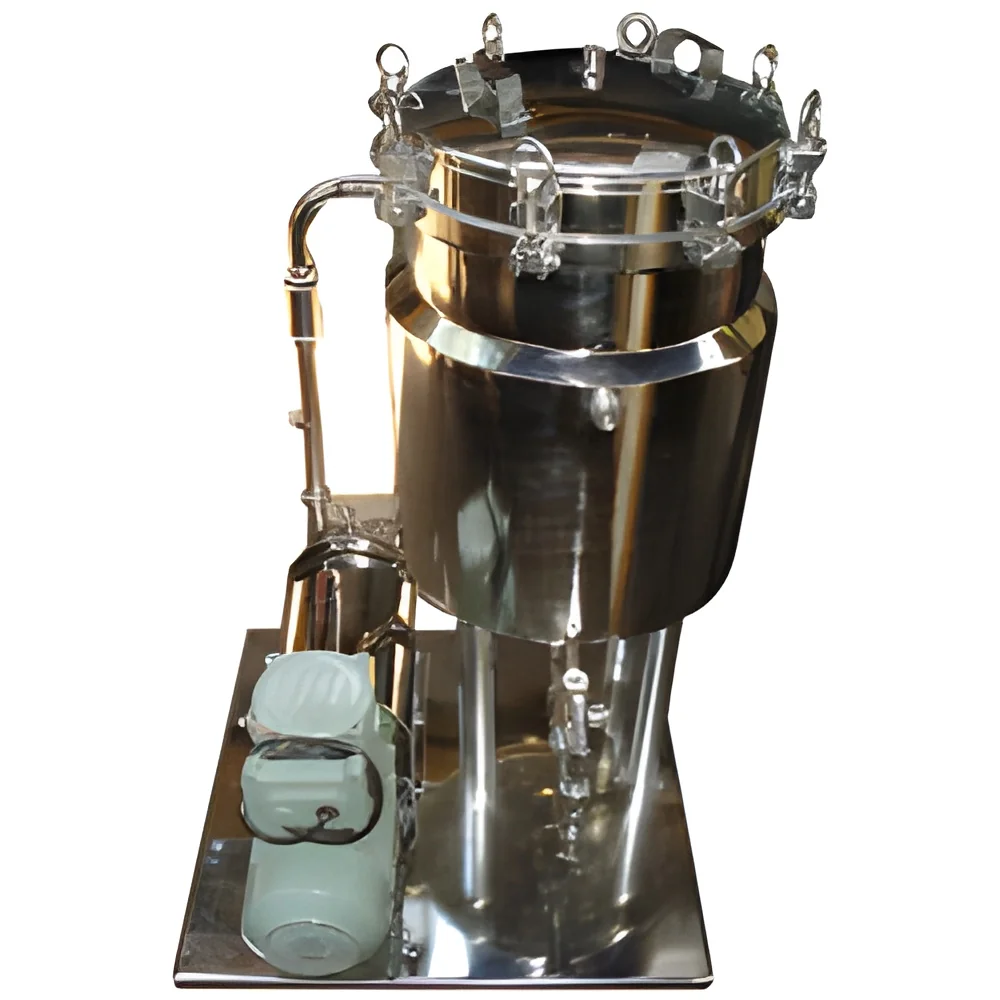
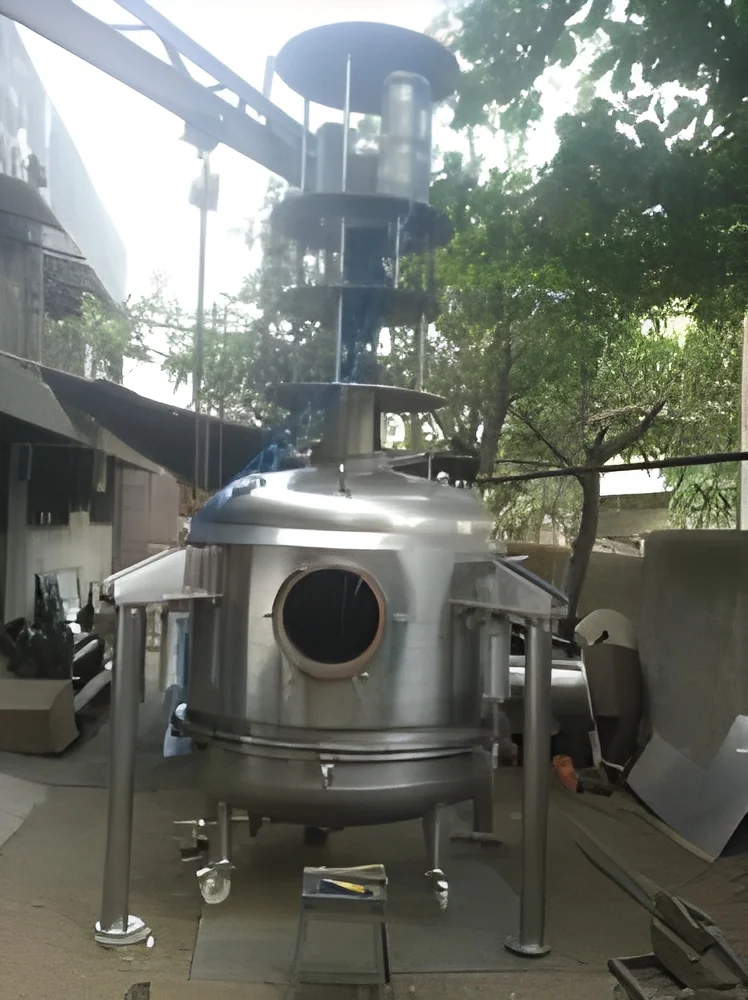
The Pharmaceutical Industrial Agitator Nutch Filter represents advanced filtration technology engineered for demanding industrial processing applications. This sophisticated equipment seamlessly integrates agitation and filtration functions to deliver superior processing efficiency and consistent product quality. Designed with precision engineering, it features durable construction materials and optimized configurations that adapt to specific operational requirements. The unit ensures reliable performance while maintaining strict compliance with industry standards, making it an ideal solution for critical processing environments where purity, efficiency, and reliability are essential for successful operations.

The pharmaceutical industry depends on our Agitator Nutch Filter for manufacturing processes requiring absolute purity and contamination control. Chemical processing facilities utilize this equipment for solvent filtration, reagent purification, and recovery operations where che...
The Pharmaceutical Industrial Agitator Nutch Filter represents advanced filtration technology engineered for demanding industrial processing applications. This sophisticated equipment seamlessly integrates agitation and filtration functions to deliver superior processing efficiency and consistent product quality. Designed with precision engineering, it features durable construction materials and optimized configurations that adapt to specific operational requirements. The unit ensures reliable performance while maintaining strict compliance with industry standards, making it an ideal solution for critical processing environments where purity, efficiency, and reliability are essential for successful operations.

The pharmaceutical industry depends on our Agitator Nutch Filter for manufacturing processes requiring absolute purity and contamination control. Chemical processing facilities utilize this equipment for solvent filtration, reagent purification, and recovery operations where chemical resistance and operational reliability are crucial. Food production manufacturers rely on it for clarification processes that maintain product quality and safety standards. Water treatment plants implement these filters for purification stages in both municipal and industrial settings. Various manufacturing sectors use them for industrial fluid recycling and waste management applications that demand efficient separation and filtration capabilities.

This filtration solution delivers significant operational value through enhanced processing efficiency and reduced operational costs. The reliable performance minimizes downtime and maintenance requirements, ensuring continuous production flow and consistent output quality. The robust construction ensures long-term durability and consistent performance even in challenging operating conditions. Companies benefit from improved product quality, regulatory compliance, and overall process optimization that translates to better operational results and competitive advantage in their respective markets.

Key Features:
- Stainless steel construction providing superior corrosion resistance
- Integrated agitation system ensuring uniform mixing and consistent filtration
- Precision filtration capabilities with customizable mesh size options
- Temperature and pressure-resistant design for versatile operation
- Easy disassembly mechanism facilitating straightforward cleaning and maintenance

Benefits:
- Enhanced filtration efficiency reducing processing time and costs
- Consistent product quality meeting stringent industry standards
- Reduced maintenance requirements and operational downtime
- Versatile application across multiple industrial sectors
- Long-term reliability ensuring continuous production flow
Specifications
| Additional Information | |
|---|---|
| Country of Origin | India |
Application
The Agitator Nutch Filter provides critical filtration solutions for pharmaceutical manufacturing where precision and purity are essential. It ensures consistent product quality while meeting stringent industry standards, making it ideal for drug production and ingredient processing where contamination control is paramount. This reliability supports compliance requirements in sensitive manufacturing environments where filtration accuracy directly impacts final product integrity.
Beyond pharmaceutical applications, this industrial-grade filter serves chemical processing plants, food production facilities, and water treatment operations. Its robust construction handles varying fluid viscosities and operating temperatures while maintaining efficient filtration performance across diverse industrial settings. The unit's design supports both continuous processing operations and batch production needs, offering operational flexibility across multiple industrial sectors.
- Pharmaceutical active ingredient filtration and purification processes
- Chemical industry solvent recovery and reagent filtration systems
- Food and beverage clarification and quality control operations
- Municipal and industrial water treatment plant filtration stages
- Industrial fluid recycling and waste management systems
Trade Details
| Available Stock | In Stock |
| Sample Availability | No |
Payment Terms
| Payment Terms |
|
Company Profile
Anmol Pharma Equipments, Maharashtra
 Maharashtra, India
Industrial Equipment & Machinery•Manufacturer•Distributor / Wholesaler•Importer / Exporter
Factory Details
Factory SizeBelow 1000 sqm
Annual Production Capacity0
Pharmaceutical Industrial Agitator Nutch Filter High Efficiency Filtration
Pharmaceutical Industrial Agitator Nutch Filter delivers high efficiency filtration for demanding industrial applications with reliable performance and superior quality construction for consistent results.
Min. Order Quantity: 1 unit
Shipping
Shipping fee and delivery date to be negotiated. Contact supplier now for more details.
Anmol Pharma Equipments
 Maharashtra, India
Industrial Equipment & MachineryManufacturer