IN
₹
Description
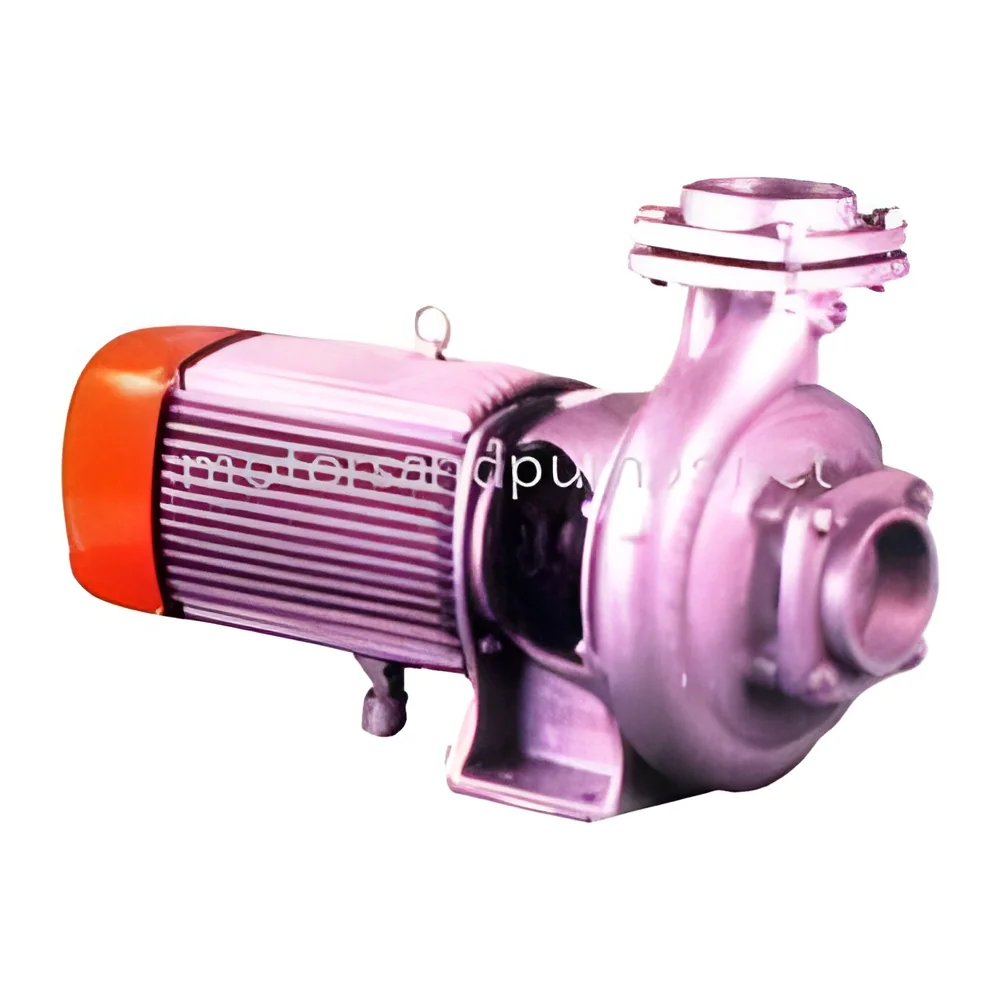
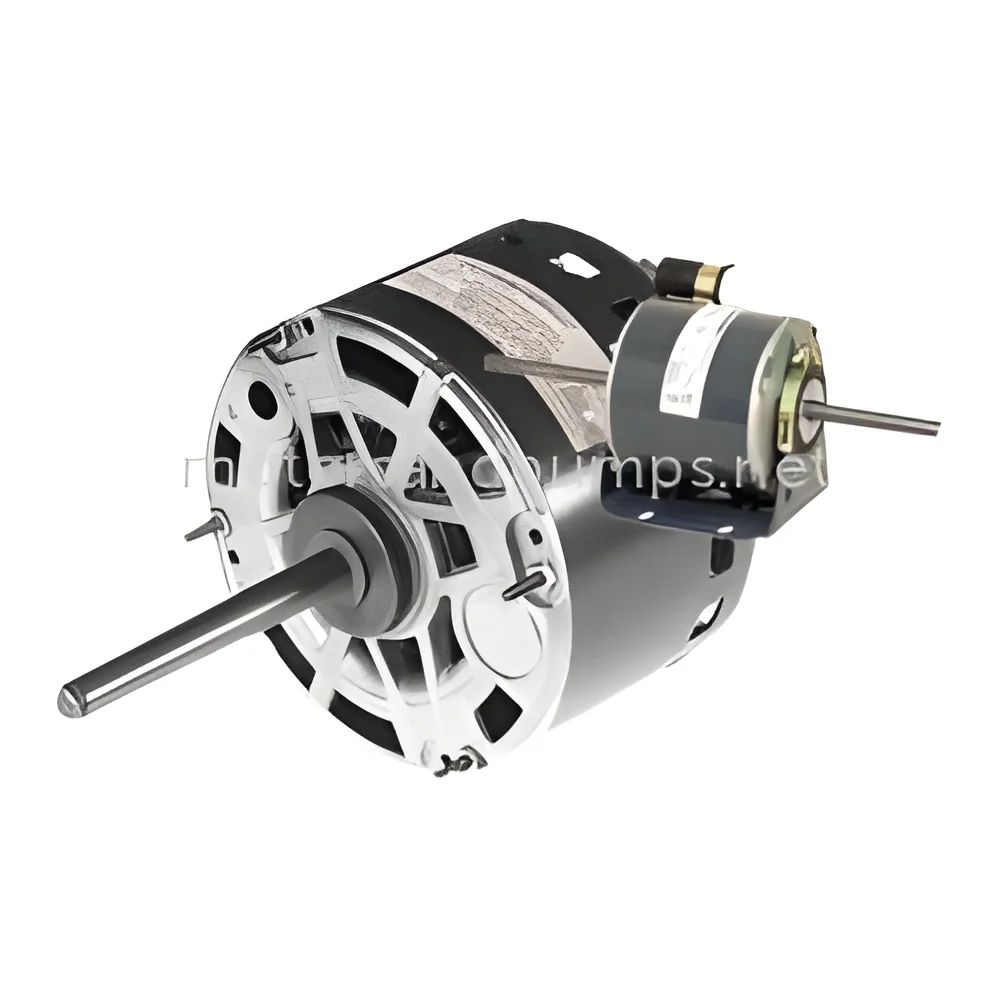
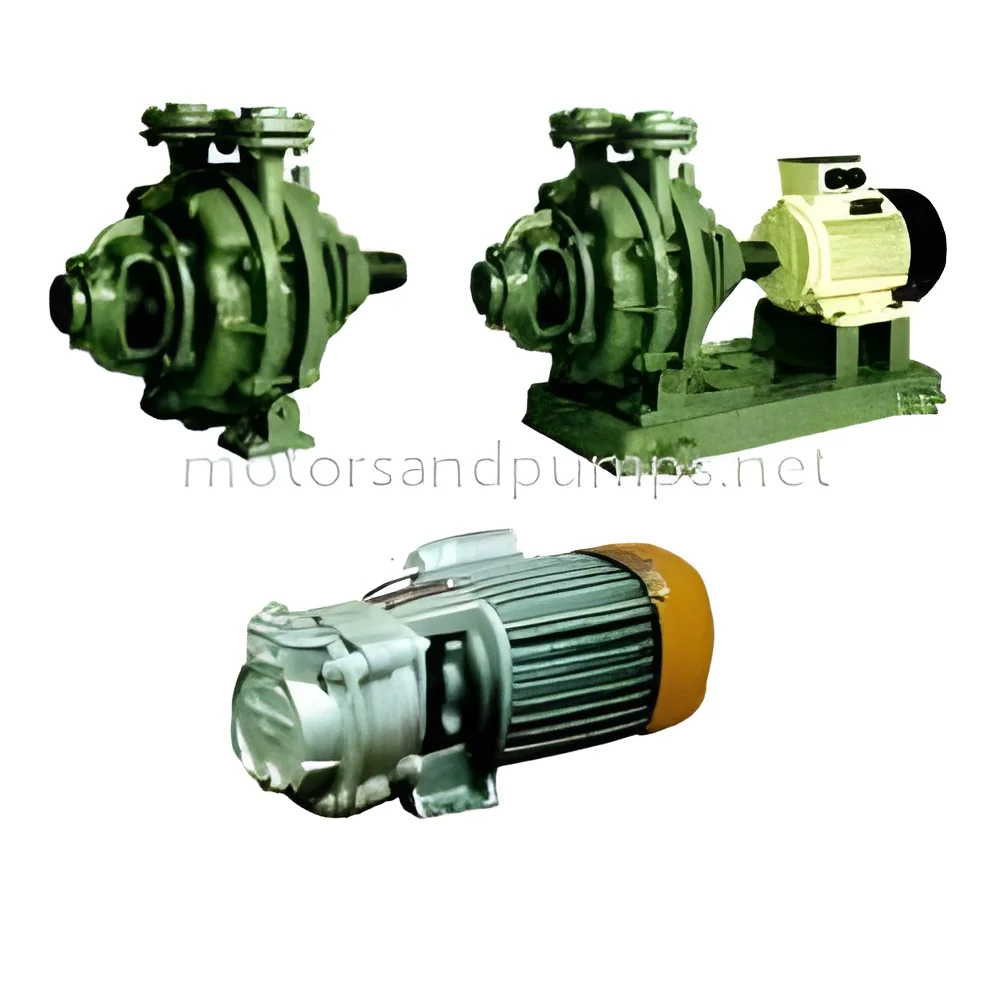
The Industrial High Efficiency Electric Vacuum Pump for Water Applications represents advanced engineering specifically designed for reliable performance in water-handling environments. This single-stage pump operates on electric power with low-pressure capabilities, making it ideal for various industrial applications where water processing is essential. Built with high-quality mechanical components, it delivers consistent vacuum performance while maintaining energy efficiency. The standard configuration ensures compatibility with existing systems, and as stock items, these pumps are readily available for immediate deployment, minimizing operational downtime and ensuring continuous productivity.

This vacuum pump serves critical roles across multiple industries where water applications are fundamental. Water treatment facilities utilize it for filtration systems and backwashing processes, while manufacturing plants depend on it for cooling system maintenance and vacuum deaeration. Food...
The Industrial High Efficiency Electric Vacuum Pump for Water Applications represents advanced engineering specifically designed for reliable performance in water-handling environments. This single-stage pump operates on electric power with low-pressure capabilities, making it ideal for various industrial applications where water processing is essential. Built with high-quality mechanical components, it delivers consistent vacuum performance while maintaining energy efficiency. The standard configuration ensures compatibility with existing systems, and as stock items, these pumps are readily available for immediate deployment, minimizing operational downtime and ensuring continuous productivity.

This vacuum pump serves critical roles across multiple industries where water applications are fundamental. Water treatment facilities utilize it for filtration systems and backwashing processes, while manufacturing plants depend on it for cooling system maintenance and vacuum deaeration. Food processing units benefit from its water removal capabilities during product drying stages, and chemical plants employ it for water-based solvent recovery operations. The pump's specific design for water applications makes it particularly valuable in environments where moisture handling and water extraction are daily operational requirements.

The business value of this electric vacuum pump lies in its reliable performance and operational efficiency, directly contributing to reduced maintenance costs and extended service life. Its high efficiency design translates to lower energy consumption, resulting in significant cost savings over time. The robust construction using quality mechanical parts ensures minimal downtime, while stock availability guarantees quick replacement and reduced operational interruptions. The combination of specialized water application design, quality engineering, and reasonable pricing delivers exceptional return on investment for businesses seeking dependable vacuum solutions for their water processing needs.

Key Features:
- Electric power operation for consistent performance and easy integration
- Single-stage structure designed specifically for low-pressure applications
- High efficiency design optimized for water-based operations
- Standard configuration ensuring compatibility with existing systems
- Quality mechanical parts construction for extended durability

Benefits:
- Reliable performance in demanding water application environments
- Energy efficient operation reducing overall power consumption costs
- Quick delivery availability minimizing operational downtime
- Durable construction ensuring long service life and reduced maintenance
- Easy integration into existing water processing systems and setups
Specifications
| Key Attributes | |
|---|---|
| Power | Electric |
| Pressure | Low Pressure |
| Standardor Nonstandard | Standard |
| Structure | Single-stage Pump |
| Theory | Vacuum Pump |
| Usage | Water |
| Type | Vacuum Pump |
| Quality | Best |
| Price | Reasonable |
| Category | Mechanical Parts |
| Service | Stock Items |
| Efficient | High |
| Additional Information | |
|---|---|
| Country of Origin | India |
Application
This industrial electric vacuum pump provides reliable vacuum creation specifically designed for water-based applications across multiple sectors. Its single-stage low-pressure design ensures consistent performance in demanding environments where water handling is critical, maintaining operational efficiency during continuous use cycles in various industrial settings.
The pump serves essential functions in water treatment facilities, manufacturing plants, and processing units requiring efficient vacuum operations. Its electric power source and standard configuration make it suitable for integration into existing systems without complex modifications, delivering dependable performance where water extraction, filtration, or transfer processes are necessary.
- Water treatment plants for filtration system operations and backwashing processes
- Manufacturing facilities for water cooling system maintenance and vacuum deaeration
- Food processing units for water removal and product drying applications
- Chemical processing plants for water-based solvent recovery operations
- Industrial maintenance for water extraction from systems and equipment
Trade Details
| Available Stock | In Stock |
| Sample Availability | No |
Payment Terms
| Payment Terms |
|
Company Profile
Petece Enviro Engineers, Tamil Nadu
 Tamil Nadu, India
Electronics & Electrical•Trading Company•Importer / Exporter
Factory Details
Factory SizeBelow 1000 sqm
Annual Production Capacity0
Main Markets
North America
Northern Europe
Mid East
Southern Europe
Eastern Europe
South Asia
Western Europe
Africa
Domestic
Industrial High Efficiency Electric Vacuum Pump For Water Applications
Industrial high efficiency electric vacuum pump for water applications delivers reliable low-pressure performance with single-stage design. Quality mechanical parts ensure durable operation with stock availability for quick delivery.
Min. Order Quantity: 1 piece
Shipping
Shipping fee and delivery date to be negotiated. Contact supplier now for more details.
Petece Enviro Engineers
 Tamil Nadu, India
Electronics & ElectricalTrading Company