IN
₹
Apparel & Fashion
Description
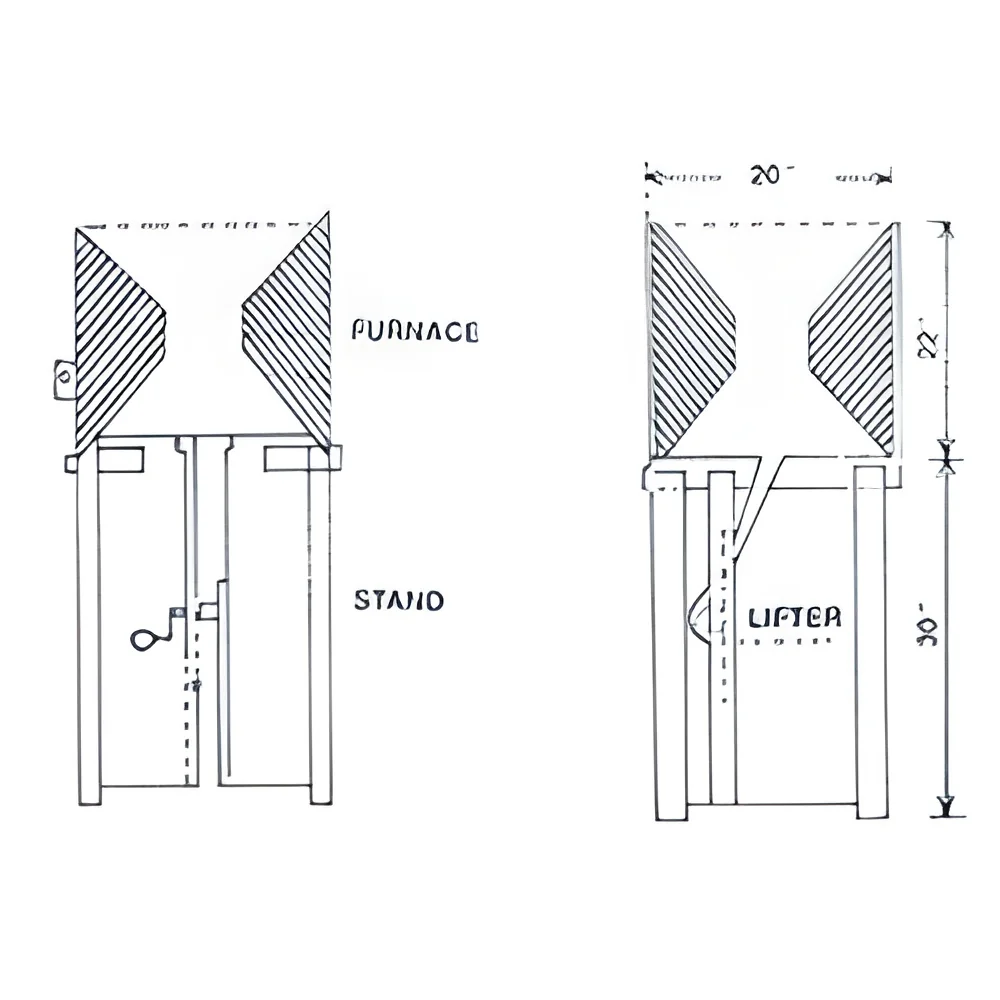
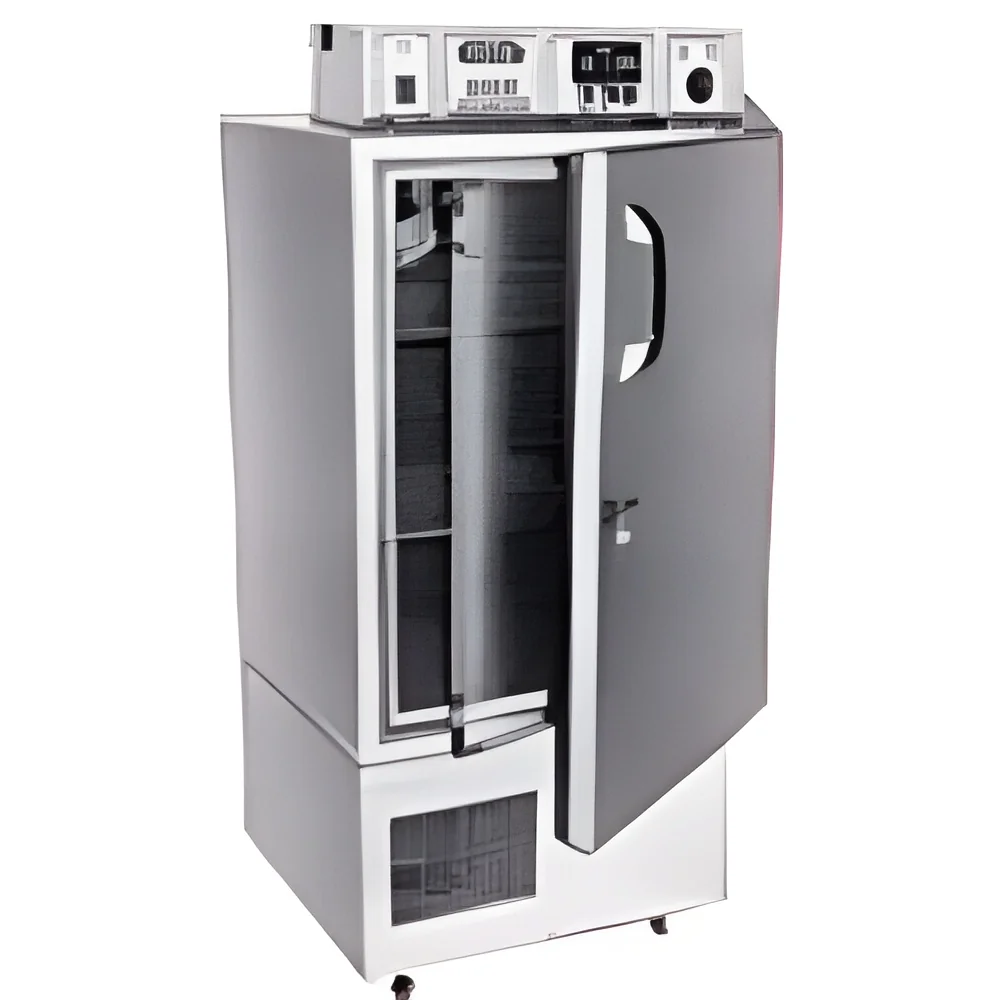
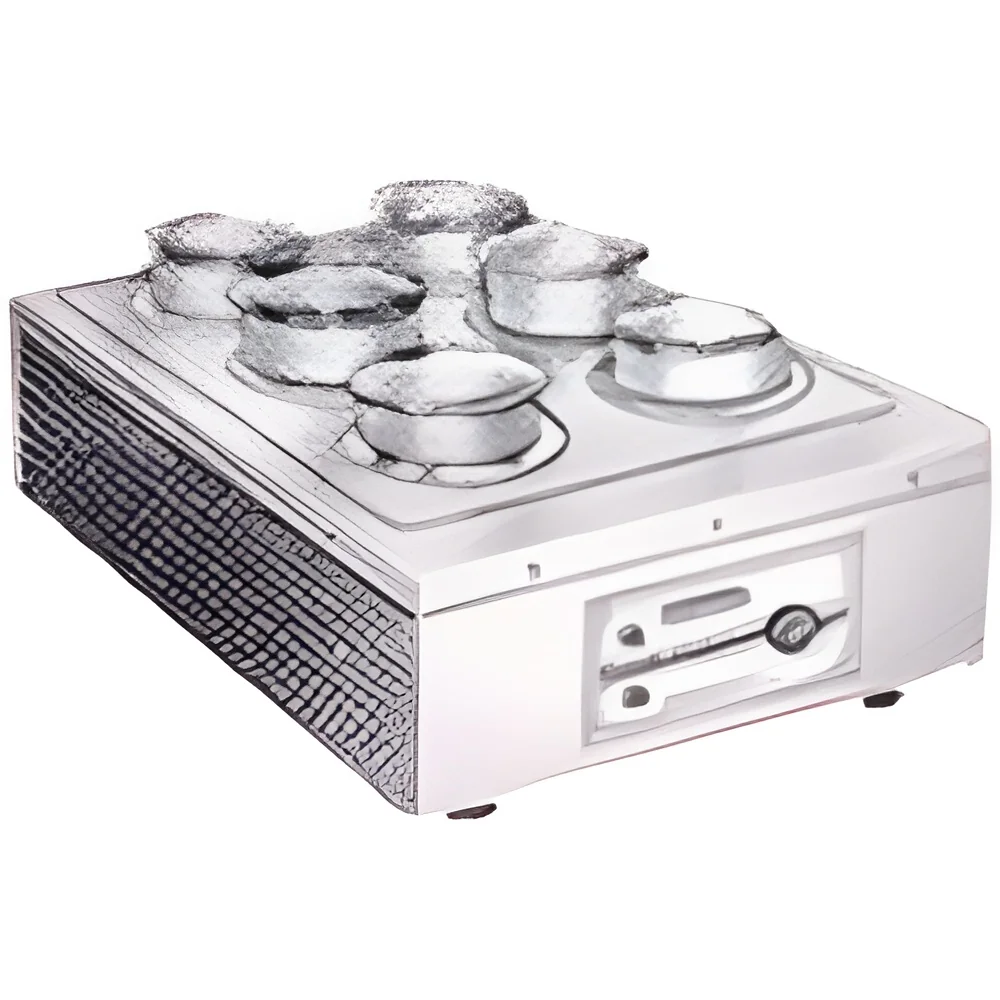
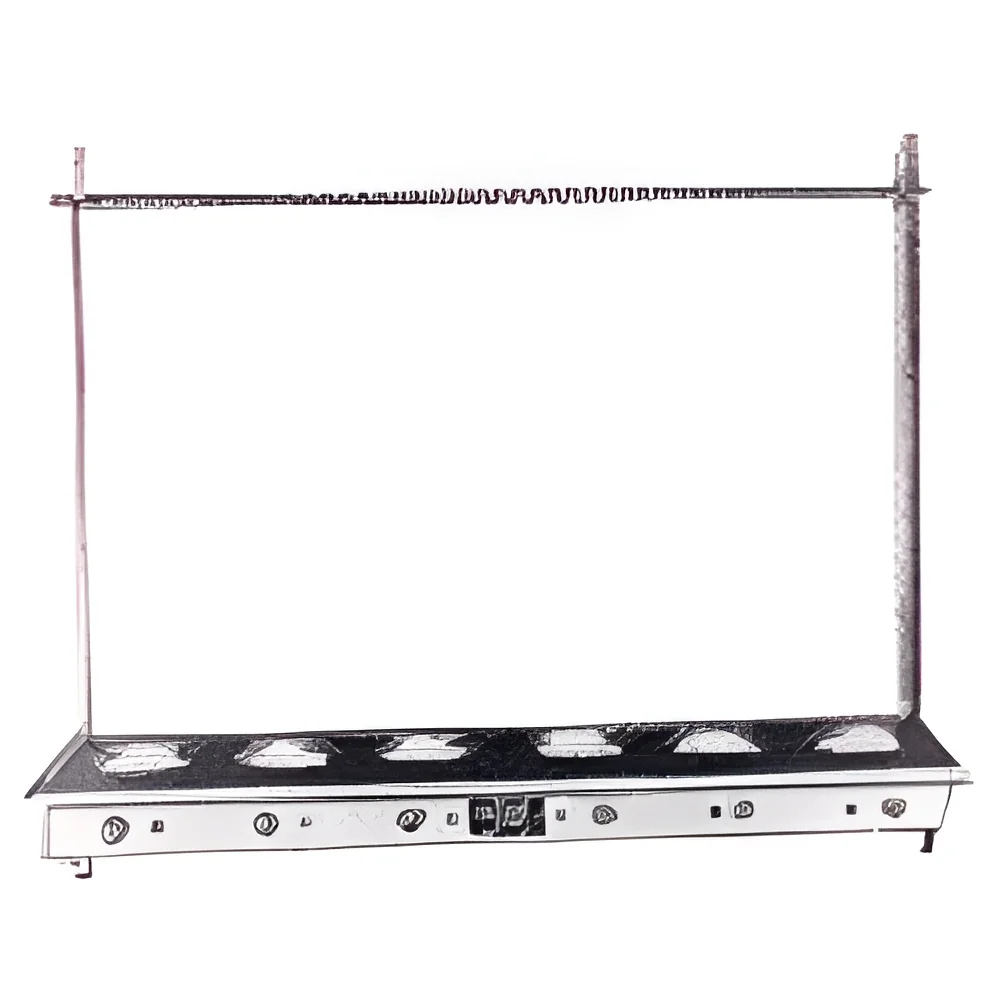
The Premium Soxhlet Extraction Unit Mantle Type represents advanced laboratory instrumentation designed for efficient solvent-based extraction of compounds from solid samples. Manufactured using premium-grade materials sourced from verified suppliers, this unit maintains strict adherence to international quality standards throughout production. The precision engineering ensures accurate and repeatable results for critical extraction processes, making it an essential tool for laboratories and industrial facilities. The mantle-type heating system provides uniform temperature distribution, enhancing extraction efficiency while maintaining sample integrity throughout the procedure.

This extraction unit finds extensive application across multiple industrial sectors requiring precise compound isolation. Pharmaceutical companies utilize it for extracting active pharmaceutical ingredients from natural sources and synthetic materials. Environmental testing laboratories employ the unit for anal...
The Premium Soxhlet Extraction Unit Mantle Type represents advanced laboratory instrumentation designed for efficient solvent-based extraction of compounds from solid samples. Manufactured using premium-grade materials sourced from verified suppliers, this unit maintains strict adherence to international quality standards throughout production. The precision engineering ensures accurate and repeatable results for critical extraction processes, making it an essential tool for laboratories and industrial facilities. The mantle-type heating system provides uniform temperature distribution, enhancing extraction efficiency while maintaining sample integrity throughout the procedure.

This extraction unit finds extensive application across multiple industrial sectors requiring precise compound isolation. Pharmaceutical companies utilize it for extracting active pharmaceutical ingredients from natural sources and synthetic materials. Environmental testing laboratories employ the unit for analyzing pollutants in various sample matrices, while food processing facilities rely on it for nutritional analysis and flavor component extraction. Chemical manufacturing plants integrate the equipment into their production processes for compound purification, and agricultural research centers use it for analyzing plant material compositions. The unit's versatility makes it suitable for both quality control environments and research settings where regulatory compliance and accuracy are essential.

The Soxhlet Extraction Unit delivers substantial operational value through its reliable performance and cost-effective operation. The robust construction ensures long-term durability, significantly reducing maintenance requirements and operational downtime. The efficient heating system minimizes solvent consumption while maximizing extraction yields, resulting in lower operational costs over time. The precision engineering guarantees consistent results batch after batch, supporting quality assurance protocols and research validity. This reliability makes the unit a trusted choice for facilities requiring dependable extraction technology that maintains performance standards under continuous operation conditions.

Key Features:
- High-grade construction materials ensuring extended operational lifespan
- Full compliance with international quality and safety standards
- Mantle-type heating system for uniform temperature distribution
- Precision engineering for accurate and repeatable extraction results
- Robust design suitable for continuous laboratory and industrial use

Benefits:
- Enhanced durability reduces replacement frequency and maintenance costs
- Standard compliance ensures reliable performance and regulatory acceptance
- Efficient heating minimizes solvent usage and operational expenses
- Consistent results support quality control and research validity
- Robust construction maintains performance under continuous operation
Specifications
| Additional Information | |
|---|---|
| Country of Origin | India |
Application
The Soxhlet Extraction Unit Mantle Type serves critical roles in industries requiring meticulous solvent extraction processes. Pharmaceutical laboratories utilize it for isolating active compounds from botanical materials, while environmental testing facilities rely on it for extracting contaminants from soil and water samples. Food processing plants employ this equipment for fat content analysis and flavor compound isolation, ensuring product quality and safety standards are consistently met across production batches.
Chemical manufacturing operations depend on this extraction unit for purifying specific compounds during production phases. Its robust mantle heating system maintains consistent temperatures for diverse materials, from organic substances to industrial samples. Agriculture and cosmetics sectors benefit from its precision in extracting essential oils and analyzing product purity. The unit's compliance with regulatory standards makes it indispensable for quality assurance and research applications where accuracy and repeatability are paramount.
- Pharmaceutical laboratories extracting active ingredients from plant materials and synthetic compounds
- Environmental testing facilities analyzing soil and water samples for pollutant extraction
- Food processing plants determining fat content and isolating flavor compounds from products
- Chemical manufacturing facilities purifying and isolating specific compounds during production
- Quality control laboratories in cosmetics extracting essential oils and testing product purity
Trade Details
| Available Stock | In Stock |
| Sample Availability | No |
Payment Terms
| Payment Terms |
|
Company Profile
Bien Artium Natural Science Pvt. Ltd, West Bengal
 West Bengal, India
Industrial Equipment & Machinery•Manufacturer•Distributor / Wholesaler
Factory Details
Factory SizeBelow 1000 sqm
Annual Production Capacity0
Premium Soxhlet Extraction Unit Mantel Type for Labs and Industries
Premium Soxhlet Extraction Unit Mantle Type delivers precise solvent extraction for laboratory and industrial applications with high-grade construction, international compliance, and reliable performance for accurate compound isolation.
Min. Order Quantity: 1 unit
Shipping
Shipping fee and delivery date to be negotiated. Contact supplier now for more details.
Bien Artium Natural Science Pvt. Ltd
 West Bengal, India
Industrial Equipment & MachineryManufacturer